- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Det globale marked for TPE-vandtætningsudstyr accelererer — følger din produktionslinje med?
TPE (termoplastisk elastomer) vandstoppere erstatter PVC og gummi med en årlig vækstrate på 6,8%, drevet af infrastrukturinvesteringer i Mellemøsten, Sydøstasien og Latinamerika. Samtidig oplever rørgennemføringstætninger - den oversete arbejdshest i hvert tunnel-, dæmnings- og kælderprojekt - 12-15 % år-til-år ordrevækst på Alibaba.com for sprøjtestøbte EPDM- og TPE-rørstøvler.
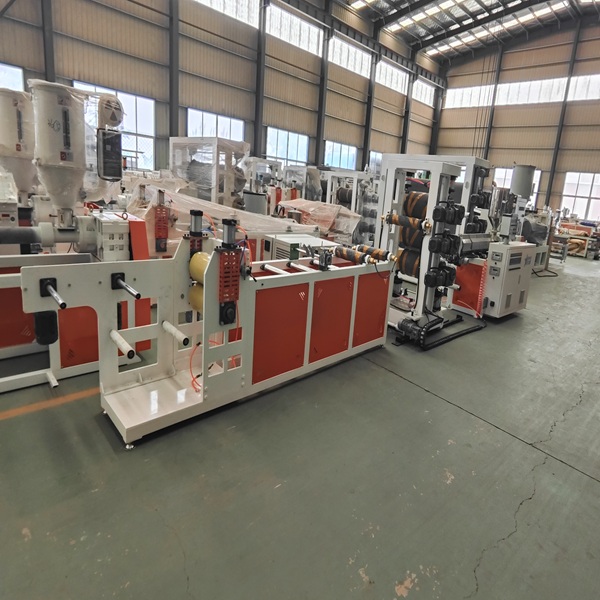
For producenter er regnestykket simpelt: En dedikeret TPE Waterstop-ekstruderingslinje parret med en Pipe Penetration Seal Molding Machine dækker begge ender af byggevandtætningsforsyningskæden. Sådan ser en 2025-klar opsætning ud.
1. Hvorfor TPE Waterstops vinder
TPE tilbyder tre fordele, som PVC og EPDM ikke kan matche:
| Ejendom |
PVC |
EPDM gummi |
TPE |
| Genanvendelighed |
✗ |
✗ |
✓ 100 % genanvendelig |
| Temperaturområde |
-10°C til 60°C |
-40°C til 120°C |
-50°C til 130°C |
| Elastisk restitution |
60-70 % |
85-90 % |
>95 % |
| Svejsbarhed på stedet |
Begrænset |
Vanskelig |
✓ Varmluftsvejsbar |
| Massefylde (g/cm³) |
1.35-1.45 |
1.15–1.30 |
0,89-1,10 |
| Kulstofaftryk (kg CO₂/kg) |
2,5-3,0 |
3,5-4,0 |
1,8-2,2 |
Nederste linje:specificering af TPE-vandstoppere reducerer materialevægten med 20-25 % i forhold til PVC, mens den leverer bredere termisk tolerance. For dine kunder – entreprenører – oversættes dette direkte til lavere logistikomkostninger og færre fællesfejl på stedet.
Udstyrsspecifikationer, der betyder noget
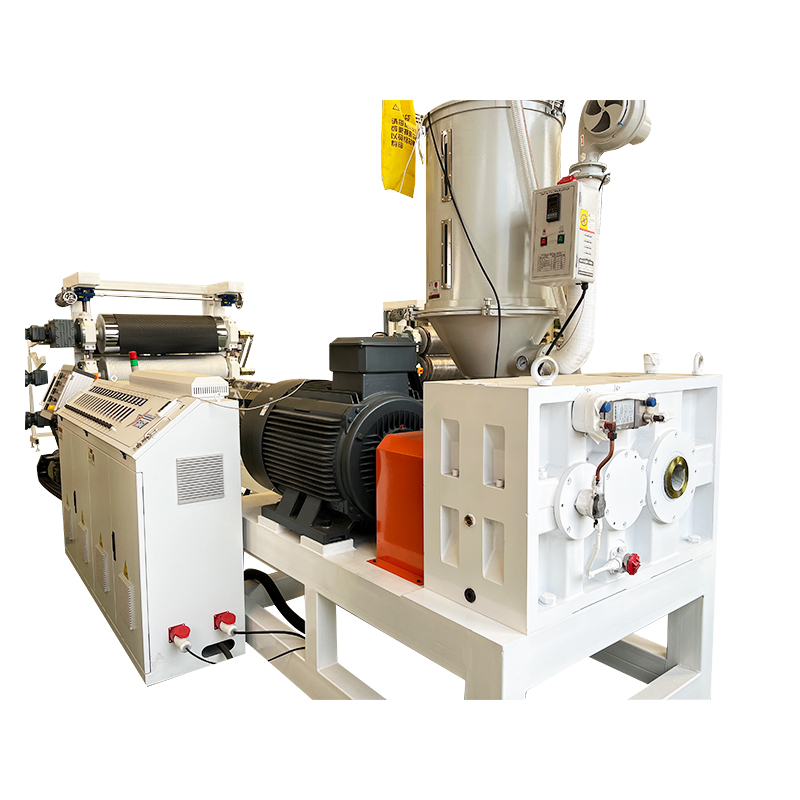
En 2026-klar TPE Waterstop-ekstruderingslinje bør omfatte:
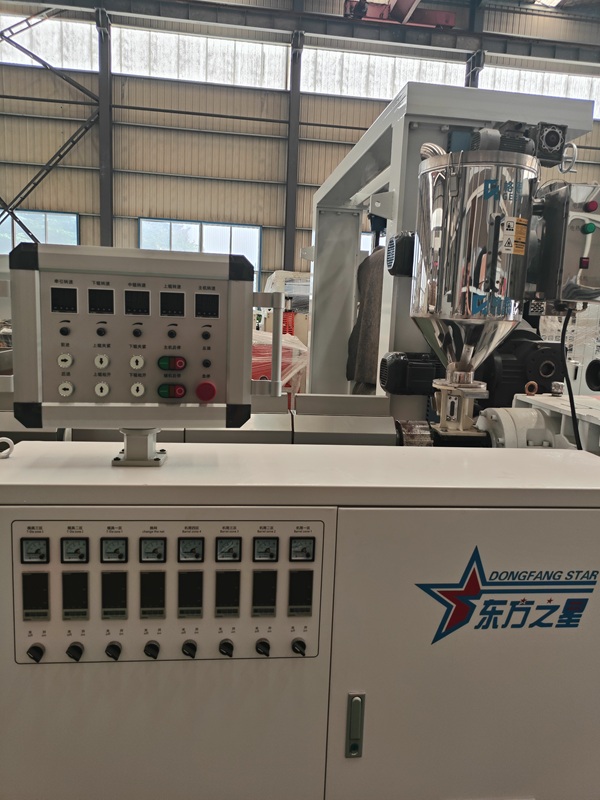
Ekstruder med to skruer— 12-zoners uafhængig temperaturkontrol (±1,5°C nøjagtighed), kritisk for TPE's smalle behandlingsvindue
Brugerdefineret modulært matricehoved— understøtter 3+ vandstopprofiler (centerpære, håndvægt, flad med ribber) uden fuld udskiftning af matrice; reducerer værktøjsomkostningerne med 30-40 %
Flertrins vakuum kalibreringstank— 6 meter effektiv kølelængde med lukket vandtemperaturstyring
Servo-drevet aftræk— ±0,05% hastighedsstabilitet, synkroniseret med ekstruderudgang
Automatisk spolevikling— spændingsstyret vikling reducerer arbejdskraften med 1 operatør pr. skift
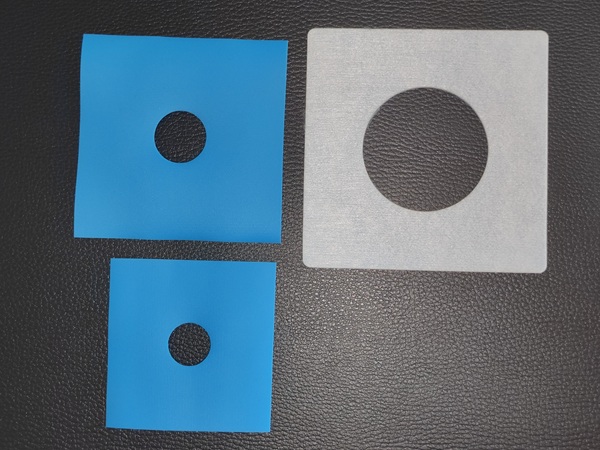
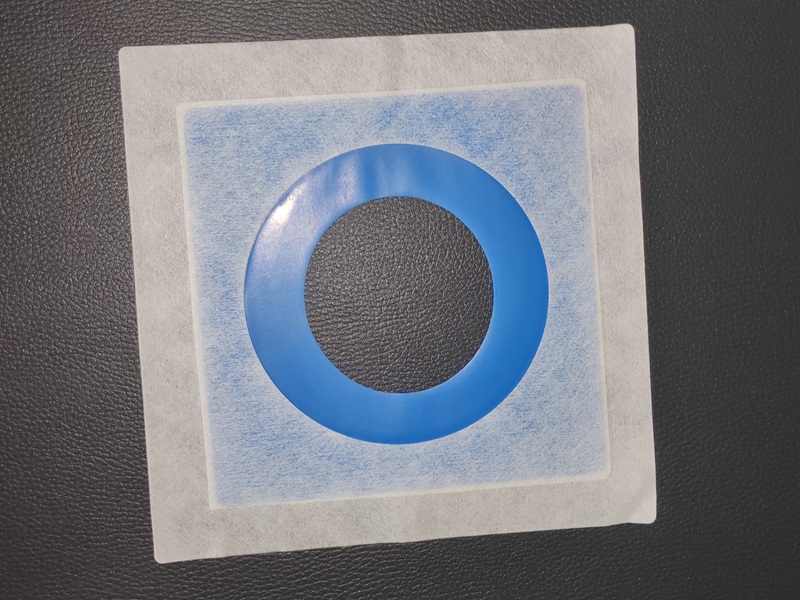
2.Rørgennemføringstætninger — Den oversete vækstmotor
Mens waterstops driver infrastrukturkontrakter i stor skala, repræsenterer rørgennemføringstætninger (rørstøvler, rørinddækningsmuffer) et segment med høj margin og høj gentagelsesordre. Hvert rør, der passerer gennem beton - fra 50 mm servicerør til 800 mm drænledning - kræver en vandtæt tætning.
Snapshot af markedet
| Produkt |
Materiale |
Diameterområde |
Gns. Bestil Antal |
Bruttoavance |
| Lille rørstøvle |
EPDM / TPE |
50–110 mm |
5.000–20.000 stk |
35-45 % |
| Mellem rørstøvle |
EPDM / PVC |
125–250 mm |
2.000–5.000 stk |
40-50 % |
| Stor gennemtrængningsforsegling |
EPDM / Silikone |
300–800 mm |
500–2.000 stk |
45-55 % |
| Specialformet tætning |
TPE / EPDM |
Per spec |
1.000–10.000 stk | 50-60 % |
Udstyr sweet spot: Sprøjtestøbemaskiner med 200–500 tons klemkraft dækker 90 % af kommercielle diameterområder, mens de opretholder 15–25 sekunders cyklustider for EPDM-blandinger. Mål for injektionsvolumen: 800–1.200 cm³, skrue L/D-forhold 20:1 for optimal EPDM-plastificering.
3. Tre funktioner, der adskiller 2025-udstyr fra ældre linjer
① Materialefleksibilitet — Målt ved overgangstid
En linje, der skifter mellem TPE, PVC og EPDM med <4-timers overgang, multiplicerer dit adresserbare marked. Se efter:
- Hurtigspændende matricehovedforbindelser (ikke boltet)
- Segmenteret skruedesign til hurtig materialeudrensning
- Dobbeltbeholderfodring med automatisk omskiftning
Fakta: Producenter, der kører multi-materiale linjer, modtager 2,3 gange flere tilbudsanmodninger sammenlignet med enkelt-materiale konkurrenter.
② Automatiseringsniveau — Målt ved mandskab pr. skift
| Automation Tier |
Operatører / Skift |
Skrotsats |
Typisk ROI-periode |
| Manuel (legacy) |
4-5 |
8-12 % |
— |
| Semi-auto (PLC basic) |
2-3 |
5-8 % |
14-18 måneder |
| Fuldautomatisk (servo + PLC) |
1-2 |
2-4 % |
10-12 måneder |
Springet fra halvautomatisk til fuldautomatisk reducerer de årlige skrotomkostninger med ca. $18.000-$25.000 for en linje, der producerer 1.200 tons/år - og finansierer effektivt automatiseringsopgraderingen.
③ Dysehoveddesign — Målt ved profilskifteomkostninger
Modulære matricehoveder sparer $8.000–$15.000om yøre i matricesæt og 15–20produktiondageannnormalt. For perspektiv: Et traditionelt fast matricehoved kræver 4-6 timer pr. profilændring; modulære systemer fuldfører skiftet på under 45 minutter.