- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: Almindelige produktionsproblemer og praktiske løsninger til stabil pladekvalitet
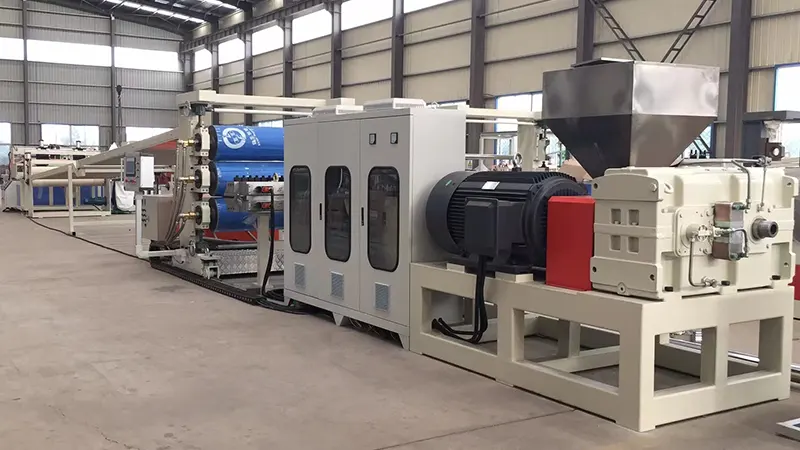
Polystyren (PS) pladeekstruderingslinjeranvendes i vid udstrækning i plastforarbejdningsindustrien, men i den faktiske produktion kan hvert trin – fra råvareforberedelse til opvikling – give problemer, der påvirker kvalitet og effektivitet. Denne artikel undersøger almindelige fejl, deres grundlæggende årsager og praktiske modforanstaltninger baseret på frontline driftserfaring, og hjælper produktionshold med at diagnosticere problemer hurtigt og optimere processer effektivt.
1. Råvareforberedelse: Praktiske overvejelser
Opgave 1: Sølvstriber eller bobler på arkets overflade
Dette er et klassisk tegn på overdreven fugt. PS er mildt hygroskopisk; selv små mængder fugt vil fordampe ved smeltetemperaturer, hvilket forårsager sølvmærker på overfladen eller interne bobler i det færdige ark.
Løsninger:
-
Sørg for, at tørresystemet fungerer korrekt. Anbefalede tørreforhold: 75–80°C i 2–3 timer.
-
Når du genstarter efter en nedlukning, skal du rense den første del af smelten for at forhindre, at fugtforurenet materiale kommer ind i formen.
-
I fugtige årstider, forlænge tørretiden og overvåg fugtindholdet regelmæssigt. Målfugtniveauet skal være under 0,05 %.
Opgave 2: Forringede mekaniske egenskaber fra overdreven brug af genslibning
Brug af kantklip og skrot er en effektiv omkostningsbesparende foranstaltning, men genslibning gennemgår termisk nedbrydning med hver forarbejdningscyklus, hvilket fører til kædespaltning. Dette resulterer i sprøde plader med reduceret slagstyrke.
Løsninger:
-
Hold formalingsindholdet mellem 15% og 25%, justering baseret på produktkrav. For gennemsigtige ark med høj klarhed skal du reducere andelen yderligere eller undgå helt at slibe igen.
-
Tør og afstøv genslib grundigt før brug for at forhindre kontaminering.
-
Overvej at tilføje stødmodifikatorer for at kompensere for tabet af sejhed forårsaget af genslibning.
2. Ekstrusionssektion: Almindelige problemer og justeringer
Problem 3: Udsving i output, der fører til ujævn pladetykkelse
Dette er et hyppigt problem i ekstruderingssystemet, normalt relateret til ustabil skruehastighed, inkonsekvent fremføring eller svingende tøndetemperaturer.
Fejlfindingstrin:
-
Tjek for "brodannelse" i fødetragten (materiale hænger op og flyder ikke ned). Installer en broafbryder eller skift til tvangsfodring, hvis det er nødvendigt.
-
Bekræft temperaturindstillingerne langs ekstruderens cylinder. Overophedning i fødezonen kan forårsage for tidlig smeltning og uregelmæssig fodring.
-
Installer en smeltepumpe mellem ekstruderen og formen. Den isolerer effektivt skrue-pulsationstryksvingninger, hvilket sikrer konstant dyseindløbstryk - dette er en af de mest effektive investeringer for tykkelsespræcision.
Opgave 4: Nedbrydning af smelte og gulning fra for høj temperatur
PS har et relativt snævert behandlingsvindue. Over 240°C bliver termisk nedbrydning betydelig, hvilket viser sig som gulnet smelte og reduceret gennemsigtighed.
Løsninger:
-
Indstil tøndetemperaturer i en gradvis gradient fra fødezone til doseringszone, med den maksimale temperatur holdt på 220-230°C.
-
Tjek skruehastigheden – for høj forskydning fra høje omdrejninger genererer uønsket friktionsvarme.
-
Ved stop på mere end 15 minutter skal du enten sænke tøndetemperaturen eller rense smelten for at forhindre materialet i at sidde og nedbrydes.
3. Matrice og kalenderkontrol: Nøglepunkter
Opgave 5: Betydelig tværgående tykkelsesvariation
Dette skyldes typisk ukorrekt justering af matricelæbegabet eller ujævn smeltetemperaturfordeling over matricens bredde.
Løsninger:
-
Juster læbeafstandene baseret på måltykkelsen. Et almindeligt kompensationsprincip er at sætte midten lidt tyndere end kanterne for at udligne kantkrympning.
-
Kontroller, at alle matricevarmebånd fungerer ensartet. Ujævne matricetemperaturer forårsager inkonsekvente smeltestrømningshastigheder.
-
For brede plader skal du installere en statisk blander opstrøms for formen for at forbedre smeltetemperaturens ensartethed over hele bredden.
Opgave 6: Materiale, der klæber til kalenderruller eller rullemærker på arket
Disse defekter påvirker direkte overfladekvaliteten og er uacceptable for transparente plader.
Vejledning til fejlfinding:
-
Undersøg kalenderrullens overflader for ridser, huller eller rester. Udfør rutinemæssig polering og rengøring med dedikerede rullerensere.
-
Kontroller temperaturer med tre ruller omhyggeligt: Den øverste rulle kører typisk lidt varmere end den midterste rulle, med den nederste rulle køligst. Præcise indstillinger afhænger af arktykkelse og linjehastighed.
-
Sørg for ensartet påføring, hvis der anvendes slipmiddel eller antiblokbelægning. Overpåføring kan forårsage uklarhed eller reduktion af overfladeglans.
4. Skum PS-ark: Specifikke udfordringer
Opgave 7: Grov eller uensartet cellestruktur
For opskummede PS-plader er cellefinhed og ensartethed kritiske præstationsindikatorer. Grove eller ujævne celler reducerer den mekaniske styrke og de varmeisolerende egenskaber markant.
Nøgle kontrolpunkter:
-
Dispersion af kernedannende middel (talkum) er altafgørende. Brug ultrafin talkum (partikelstørrelse under 5 μm) og sørg for grundig blanding under blandingsstadiet.
-
Temperaturkontrol i den sekundære ekstruder (køletrin) er den mest kritiske faktor for skumkvaliteten. Temperatursvingninger skal holdes inden for ±1°C.
-
Kontroller blæsemiddelinjektionsstabiliteten; tryksvingninger i injektionssystemet påvirker direkte cellestørrelsesfordelingen.
Opgave 8: Overdreven krympning i opskummede plader
Overdreven krympning fører til dimensionsmæssig uoverensstemmelse, især mærkbar under nedstrøms termoformningsoperationer.
Løsninger:
-
Juster aftrækshastighed og opblæsningsforhold (BUR). Korrekte trækforhold fremmer celleorientering, hvilket reducerer efterkrympning.
-
Øg dosis af kernedannende middel lidt - finere cellestrukturer bidrager til bedre dimensionsstabilitet.
-
Hold viklingsspændingen moderat. Overdreven spænding kan fremkalde krybning, mens arket er under belastning på rullen.
5. Daglig vedligeholdelse og produktionsoptimering
Tjekliste for rutinemæssig vedligeholdelse:
-
Udskift skærmpakker baseret på modtryksstigning, ikke kun når trykket bliver kritisk højt. Etabler en fast udskiftningsplan for konsistens.
-
Træk jævnligt i skruen, og inspicér cylinderen for slid. Slidte skruer reducerer blødgøringskapaciteten og outputkvaliteten betydeligt.
-
Kalanderrullelejer og drivkæder er ofte oversete slidpunkter. Smør regelmæssigt og kontroller rulleparalleliteten.
Tips til energieffektivitet:
-
Lavere tøndetemperaturindstillingspunkter, hvor plastificeringskvaliteten tillader det. Hver 5°C reduktion kan spare cirka 3-5 % i energiforbruget.
-
Isoler ekstrudertønder for at minimere varmetab til miljøet.
-
Slib kantklip online, hvor det er muligt, for at undgå genopvarmning af afkølet skrot.
Stabil drift af enPS pladeekstruderingslinjeafhænger af præcis udstyrstilstandsovervågning og kontinuerlig procesoptimering. I praksis stammer de fleste kvalitetsproblemer ikke fra udstyrsfejl, men fra driftsdetaljer og miljøændringer. Produktionsteams opfordres til at vedligeholde detaljerede procesparameterlogfiler, der korrelerer hver justering med den resulterende produktkvalitet. Med tiden bliver dette den mest værdifulde, plantespecifikke referencemanual - langt mere nyttig end nogen generisk betjeningsvejledning.